
رنگ پودری یکی از پرکاربردترین روشهای پوششدهی صنعتی برای قطعات فلزی است. این روش به دلیل دوام بالا، مقاومت مناسب در برابر خوردگی، ظاهر یکنواخت، کاهش مصرف حلال و سازگاری بیشتر با محیطزیست، در صنایع مختلفی مانند تولید قطعات فلزی، تجهیزات اداری، لوازم خانگی، سازههای فلزی، پروفیلهای آلومینیومی، قطعات خودرو، نرده، درب، پنجره و تجهیزات صنعتی کاربرد گستردهای دارد.
با این حال، کیفیت نهایی رنگ پودری فقط به نوع پودر یا دستگاه پاشش بستگی ندارد. عوامل مختلفی مانند آمادهسازی سطح، شرایط محیطی، میزان رطوبت، تنظیمات پیستوله، ضخامت لایه رنگ، دمای کوره، زمان پخت و حتی نحوه جابهجایی قطعات میتوانند روی ظاهر نهایی سطح اثر بگذارند. به همین دلیل، شناخت مشکلات رنگ پودری و بررسی دقیق علتهای ایجاد آنها برای هر واحد تولیدی یا خدمات رنگ الکترواستاتیک اهمیت زیادی دارد.
در بسیاری از پروژهها، عیوب ظاهری رنگ پودری ممکن است در نگاه اول فقط یک مشکل زیبایی به نظر برسند؛ اما در واقع این عیوب میتوانند نشانهای از ضعف در چسبندگی، کاهش مقاومت به خوردگی یا پخت ناقص رنگ باشند. به بیان سادهتر، اگر سطح رنگ شده دچار حباب، پوسته شدن، لکه، دانهدانه شدن یا پوست پرتقالی شود، احتمالاً بخشی از فرآیند رنگآمیزی بهدرستی انجام نشده است.
در این مقاله از آسان پوشش، رایجترین مشکلات رنگ پودری را از نظر ظاهری بررسی میکنیم، عوامل ایجاد هر مشکل را توضیح میدهیم و نکاتی را برای پیشگیری از بروز این عیوب ارائه خواهیم داد.
رنگ پودری چیست و چرا کنترل کیفیت سطح آن اهمیت دارد؟
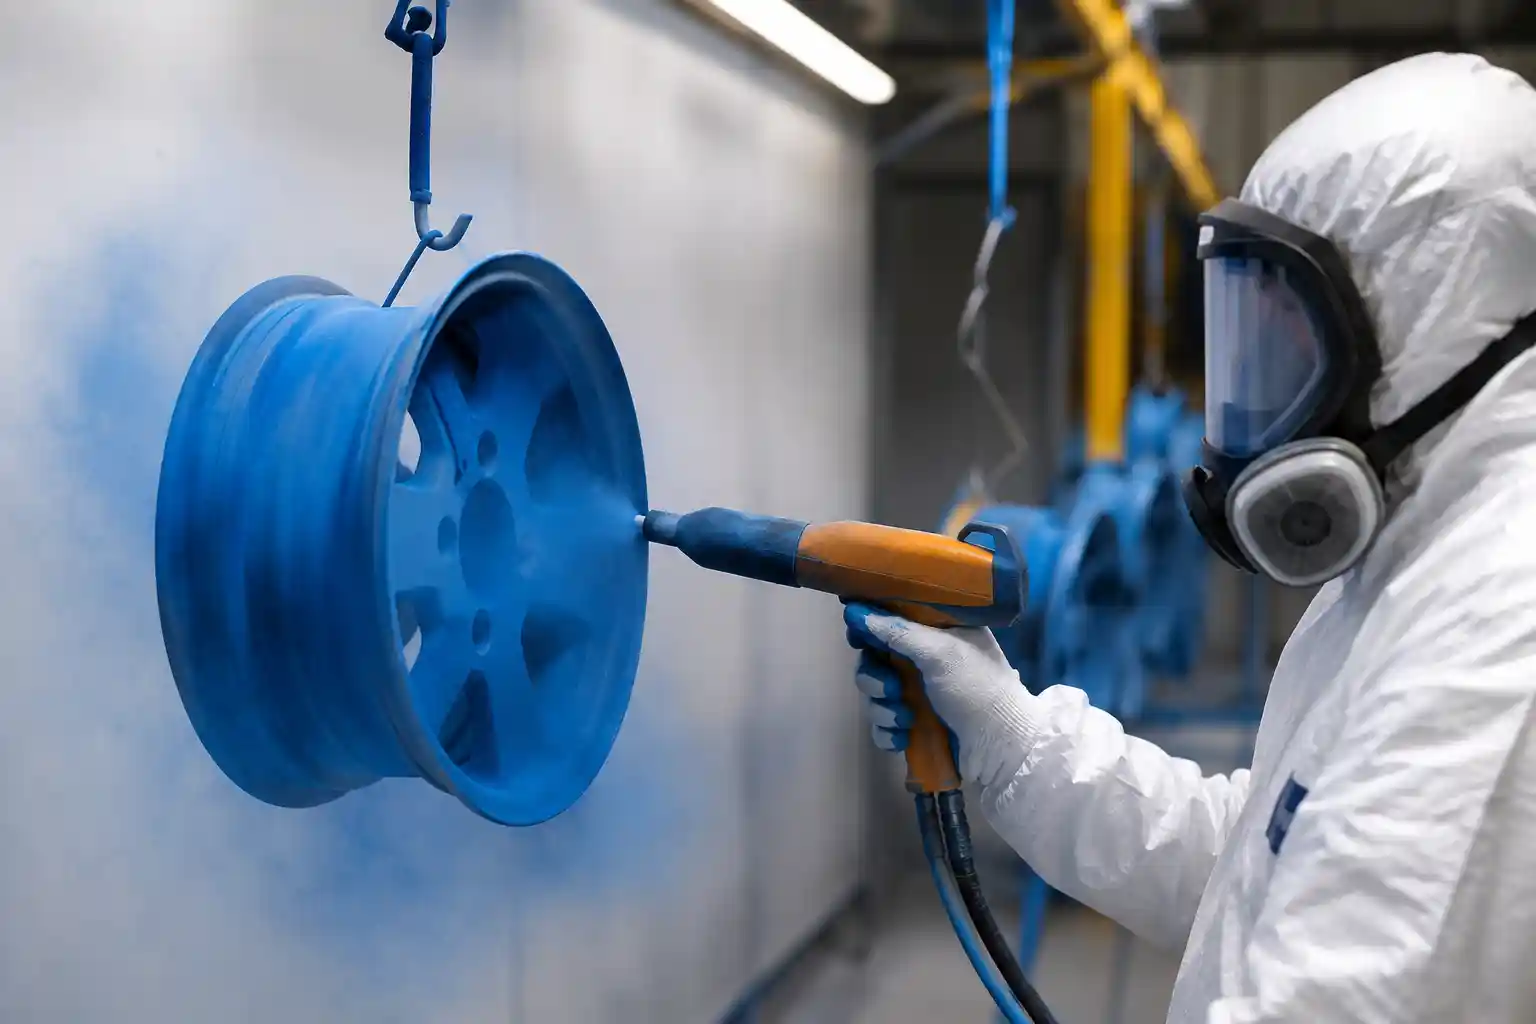
رنگ پودری یا رنگ الکترواستاتیک نوعی پوشش خشک است که به شکل پودر روی سطح قطعه پاشیده میشود. در این فرآیند، ذرات پودر توسط دستگاه پاشش دارای بار الکتریکی شده و به سطح فلزی متصل میشوند. سپس قطعه وارد کوره میشود تا پودر در اثر حرارت ذوب شده، جریان پیدا کند و پس از پخت کامل، یک لایه سخت، یکنواخت و مقاوم روی سطح تشکیل دهد.
اگر قصد دارید برای قطعات فلزی خود پوششی مقاوم، یکنواخت و بادوام انتخاب کنید، استفاده از خدمات تخصصی خرید رنگ پودری در اصفهان میتواند گزینهای اقتصادی و حرفهای باشد.
در آسان پوشش، خدمات اجرای رنگ پودری با تمرکز بر کیفیت سطح، چسبندگی مناسب و کاهش عیوب ظاهری ارائه میشود.
کیفیت نهایی این لایه پوششی، تنها زمانی قابل قبول است که سطح رنگ شده از نظر ظاهری صاف، یکنواخت، بدون حفره، بدون موج، بدون ذرات خارجی و دارای چسبندگی مناسب باشد. هرگونه ایراد در این بخش میتواند نشاندهنده وجود اختلال در یکی از مراحل زیر باشد:
- چربیگیری و شستشوی قطعه
- زنگزدایی یا حذف اکسیدهای سطحی
- فسفاته یا آمادهسازی شیمیایی سطح
- خشککردن کامل قطعه قبل از رنگ
- تنظیم ولتاژ و جریان دستگاه پاشش
- کنترل فاصله پیستوله تا قطعه
- انتخاب نوع پودر مناسب
- کنترل دمای کوره و زمان پخت
- جلوگیری از آلودگی محیطی در کابین رنگ
بنابراین، بررسی عیوب ظاهری سطح رنگ پودری صرفاً یک کار ظاهری نیست؛ بلکه نوعی عیبیابی فنی برای کل فرآیند رنگکاری محسوب میشود.
بیشتر بخوانید: انواع پوشش پودری: راهنمای برای انتخاب بهترین پوشش
مهمترین عوامل ایجاد مشکلات رنگ پودری
قبل از بررسی تکتک عیوب، بهتر است عوامل اصلی ایجاد مشکلات رنگ پودری را به صورت کلی بشناسیم. بیشتر ایرادهای سطحی معمولاً از چند منبع مشترک ایجاد میشوند.
۱. آمادهسازی نامناسب سطح
یکی از مهمترین دلایل بروز مشکلات پوشش رنگ پودری، آمادهسازی ضعیف سطح قبل از پاشش رنگ است. اگر روی سطح فلز چربی، روغن، گرد و غبار، زنگزدگی، اکسید، اثر انگشت یا مواد شیمیایی باقی مانده باشد، رنگ بهدرستی به سطح نمیچسبد.
در چنین شرایطی، حتی اگر از بهترین پودر و پیشرفتهترین دستگاه استفاده شود، احتمال بروز عیوبی مانند پوسته شدن، چسبندگی ضعیف، حباب و لکه بسیار زیاد خواهد بود.
۲. رطوبت و آلودگی محیطی
رطوبت یکی از دشمنان اصلی رنگ پودری است. وجود رطوبت در هوای فشرده، روی سطح قطعه یا داخل پودر میتواند باعث ایجاد حباب، سوراخهای سوزنی و کاهش کیفیت ظاهری سطح شود. همچنین گرد و غبار معلق در محیط، پرز پارچه، ذرات فلزی و آلودگیهای داخل کابین پاشش میتوانند باعث دانهدانه شدن سطح رنگ شوند.
۳. تنظیمات نادرست دستگاه پاشش
دستگاه پاشش الکترواستاتیک باید متناسب با شکل قطعه، نوع پودر و ضخامت موردنیاز تنظیم شود. ولتاژ بیش از حد، فاصله نامناسب پیستوله، پاشش بیش از اندازه یا توزیع غیریکنواخت پودر میتواند باعث ایجاد مشکلات رنگ پودری مثل پوست پرتقالی، سایهافتادگی، ضخامت نامنظم و تجمع رنگ در گوشهها شود.
بیشتر بخوانید: نحوه کار دستگاه رنگ الکترواستاتیک + از پاشش پودر تا پخت نهایی رنگ
۴. ضخامت نامناسب لایه رنگ
اگر لایه رنگ بیش از حد نازک باشد، پوشش کافی ایجاد نمیشود و احتمال کاهش مقاومت به خوردگی وجود دارد. از طرف دیگر، اگر ضخامت رنگ بیش از حد زیاد باشد، سطح ممکن است دچار موج، شره ظاهری، پوست پرتقالی یا ترکهای ریز شود. ضخامت استاندارد رنگ باید بر اساس نوع پودر، کاربرد قطعه و استاندارد تولید کنترل شود.
۵. دمای نامناسب کوره
فرآیند پخت یکی از حساسترین مراحل رنگ پودری است. پودر باید به دمای مشخصی برسد و مدت زمان کافی در آن دما باقی بماند تا واکنش پخت کامل شود. اگر دما کمتر از حد لازم باشد، رنگ بهخوبی سخت نمیشود و چسبندگی آن کاهش مییابد. اگر دما بیش از حد بالا باشد یا قطعه بیش از اندازه در کوره بماند، احتمال تغییر رنگ، زردی، سوختگی یا کاهش براقیت وجود دارد.
رایجترین مشکلات رنگ پودری و علتهای آنها
در ادامه، رایجترین عیوب ظاهری سطح را بررسی میکنیم. این بخش به شما کمک میکند هنگام مشاهده هر ایراد، علت احتمالی آن را سریعتر شناسایی کنید.
۱. پوست پرتقالی شدن سطح رنگ پودری
پوست پرتقالی شدن یکی از رایجترین مشکلات رنگ پودری است. در این حالت، سطح رنگ شده کاملاً صاف و آینهای نیست و حالت موجدار، بافتدار یا شبیه پوست پرتقال پیدا میکند. این عیب بهخصوص در رنگهای براق و قطعاتی که ظاهر آنها اهمیت زیادی دارد، بیشتر به چشم میآید.
علتهای پوست پرتقالی شدن رنگ پودری
مهمترین علتهای این مشکل عبارتاند از:
- ضخامت بیش از حد لایه پودر
- فاصله نامناسب پیستوله تا قطعه
- ولتاژ بیش از حد دستگاه پاشش
- دمای نامناسب کوره
- گرم شدن سریع یا غیریکنواخت قطعه
- کیفیت پایین یا نگهداری نامناسب پودر
- عدم تناسب نوع پودر با کاربرد قطعه
در بسیاری از موارد، پوست پرتقالی شدن به دلیل ذوب و جریان نامناسب پودر در مرحله پخت ایجاد میشود. پودر باید پس از ورود به کوره بهخوبی ذوب شود، روی سطح جریان پیدا کند و سپس پخت نهایی انجام شود. اگر این فرآیند بهدرستی اتفاق نیفتد، سطح نهایی حالت موجدار پیدا میکند.
بیشتر بخوانید: راهنمای جامع روش آمادهسازی سطوح برای اعمال رنگ پودری
راهکارهای کاهش پوست پرتقالی
برای کاهش این عیب، باید ضخامت رنگ کنترل شود، تنظیمات ولتاژ اصلاح گردد، فاصله پاشش متناسب باشد و دمای واقعی سطح قطعه در کوره بررسی شود. استفاده از پودر باکیفیت و نگهداری صحیح آن در محیط خشک و خنک نیز نقش مهمی در کاهش این مشکل دارد.
۲. حباب زدن رنگ پودری
حباب زدن یکی دیگر از مشکلات رنگ پودری است که معمولاً به شکل برجستگیهای کوچک، حفرههای ریز یا سوراخهای سوزنی روی سطح دیده میشود. این عیب علاوه بر کاهش زیبایی، میتواند مقاومت پوشش را نیز کم کند؛ زیرا حفرهها مسیر نفوذ رطوبت و مواد خورنده را فراهم میکنند.
علتهای حباب زدن رنگ پودری
دلایل اصلی حباب زدن شامل موارد زیر است:
- وجود رطوبت روی سطح قطعه
- خشک نشدن کامل قطعه بعد از شستشو
- باقی ماندن روغن، چربی یا مواد شیمیایی
- گازدهی فلزات متخلخل مانند چدن یا آلومینیوم ریختهگری
- وجود رطوبت در هوای فشرده
- پخت سریع و خروج ناگهانی گاز از سطح
در برخی قطعات ریختهگری، منافذ ریز داخل فلز در مرحله پخت شروع به آزاد کردن گاز میکنند. اگر این گازها نتوانند قبل از بسته شدن فیلم رنگ خارج شوند، حباب یا سوراخ سوزنی روی سطح ایجاد میشود.
راهکارهای جلوگیری از حباب
برای جلوگیری از این مشکل، قطعات باید پیش از رنگ کاملاً خشک شوند. در قطعات متخلخل، استفاده از پیشگرمایش یا Pre-heating میتواند بسیار مؤثر باشد. همچنین کیفیت هوای فشرده، وضعیت رطوبتگیر کمپرسور و تمیزی سطح قبل از پاشش باید کنترل شود.
۳. دانهدانه شدن سطح رنگ
دانهدانه شدن به حالتی گفته میشود که سطح رنگ شده دارای برجستگیهای ریز، ذرات خارجی یا زبری قابل لمس باشد. این عیب معمولاً در اثر آلودگی ایجاد میشود و یکی از مهمترین موارد در بررسی عیوب ظاهری سطح رنگ پودری است.
علتهای دانهدانه شدن رنگ پودری
عوامل اصلی عبارتاند از:
- وجود گرد و غبار در کابین رنگ
- آلودگی پودر با ذرات خارجی
- تمیز نبودن فیلترها
- برگشت پودر بازیافتی آلوده به چرخه مصرف
- وجود دوده یا ذرات سوخته در کوره
- استفاده از دستمال یا تجهیزات آلوده برای تمیزکاری قطعه
- ورود پرز، مو یا ذرات محیطی به سطح قطعه
این عیب در محیطهایی که نظم و نظافت صنعتی رعایت نمیشود، بسیار رایج است. حتی مقدار کمی آلودگی میتواند ظاهر سطح را تحت تأثیر قرار دهد.
راهکارهای کاهش دانهدانه شدن
برای کاهش این مشکل، باید کابین پاشش، کوره، فیلترها، قلابها و تجهیزات حمل قطعات بهصورت منظم تمیز شوند. همچنین درصد پودر بازیافتی باید کنترل شود و از ترکیب پودر آلوده با پودر نو جلوگیری گردد.
۴. پوسته شدن رنگ پودری
پوسته شدن یا جدا شدن رنگ از سطح فلز، یکی از جدیترین مشکلات رنگ پودری است. این عیب معمولاً نشاندهنده چسبندگی ضعیف بین پوشش و سطح فلز است. در این حالت، رنگ ممکن است با ضربه، خراش، خمکاری یا حتی بهمرور زمان از سطح جدا شود.
علتهای پوسته شدن رنگ پودری
دلایل رایج این مشکل عبارتاند از:
- چربیگیری ناقص
- وجود زنگزدگی یا اکسید روی فلز
- آمادهسازی شیمیایی نامناسب
- عدم فسفاته یا زیرسازی صحیح
- پخت ناقص رنگ
- انتخاب پودر نامناسب برای جنس قطعه
- تماس دست یا آلودگی سطحی بعد از آمادهسازی
پوسته شدن فقط یک ایراد ظاهری نیست؛ بلکه نشان میدهد پوشش نمیتواند وظیفه محافظتی خود را بهدرستی انجام دهد. اگر چسبندگی مناسب نباشد، رطوبت و اکسیژن به زیر لایه رنگ نفوذ کرده و خوردگی فلز آغاز میشود.
راهکارهای جلوگیری از پوسته شدن
بهترین راه جلوگیری از این عیب، اجرای دقیق مراحل شستشو، چربیگیری، زنگزدایی و آمادهسازی سطح است. همچنین باید دمای واقعی قطعه در کوره کنترل شود، نه فقط دمای نمایش دادهشده روی دستگاه. در پروژههای حساس، انجام تست چسبندگی میتواند کیفیت پوشش را ارزیابی کند.
۵. لکه و تغییر رنگ در سطح رنگ پودری
لکهدار شدن، دو رنگی یا تغییر شید رنگی از جمله مشکلات رنگ پودری است که در پروژههای دکوراتیو و قطعاتی که زیبایی بصری اهمیت دارد، بسیار آزاردهنده است. این مشکل ممکن است به صورت تیره و روشن شدن بخشهایی از سطح، تغییر براقیت یا تفاوت رنگ بین قطعات یک سفارش دیده شود.
علتهای لکه و تغییر رنگ
دلایل اصلی شامل موارد زیر است:
- نوسان دمای کوره
- پخت بیش از حد رنگ
- ماندن طولانی قطعه در کوره
- ترکیب پودرهای مختلف
- استفاده زیاد از پودر بازیافتی
- آلودگی کابین با رنگ قبلی
- ضخامت نامنظم لایه رنگ
- تفاوت جنس یا دمای قطعات هنگام ورود به کوره
برخی رنگها مانند سفید، کرم، نقرهای، طلایی و رنگهای متالیک نسبت به دمای پخت و ضخامت لایه حساستر هستند. به همین دلیل، کنترل دقیق شرایط پخت در این رنگها اهمیت بیشتری دارد.
راهکارهای جلوگیری از تغییر رنگ
برای پیشگیری از تغییر رنگ، باید کوره کالیبره باشد، زمان پخت کنترل شود، رنگها با یکدیگر مخلوط نشوند و هنگام تعویض رنگ، کابین و مسیر پاشش بهخوبی تمیز شوند. در سفارشهای حساس، بهتر است تمام قطعات یک پروژه با پودر یک بچ تولیدی رنگآمیزی شوند.
۶. چسبندگی ضعیف رنگ پودری
چسبندگی ضعیف ممکن است بلافاصله بعد از رنگ مشخص نشود، اما در زمان حمل، نصب، ضربه، خمش یا استفاده در فضای باز خودش را نشان میدهد. این عیب یکی از مهمترین مشکلات پوشش رنگ پودری است و ارتباط مستقیم با دوام و طول عمر پوشش دارد.
علتهای چسبندگی ضعیف
- آمادهسازی نامناسب سطح
- باقی ماندن چربی یا مواد شوینده
- خشک نشدن کامل قطعه
- پخت ناقص
- انتخاب پودر نامناسب
- آلودگی سطح بعد از شستشو
- ضخامت بیش از حد یا کمتر از حد استاندارد
چسبندگی مناسب زمانی ایجاد میشود که سطح فلز تمیز، فعال و آماده پذیرش رنگ باشد. اگر سطح فلز آلوده یا غیرفعال باشد، رنگ فقط بهصورت ظاهری روی آن مینشیند و اتصال واقعی ایجاد نمیشود.
۷. کاهش براقیت رنگ پودری
در بعضی موارد، سطح رنگ شده پس از پخت، براقیت مورد انتظار را ندارد یا در بخشهای مختلف براقیت آن متفاوت است. کاهش براقیت میتواند ظاهر قطعه را کهنه، مات یا غیر یکنواخت نشان دهد.
علتهای کاهش براقیت
- پخت بیش از حد رنگ
- استفاده از پودر کهنه یا رطوبتدیده
- آلودگی سطح قطعه
- نوسان دمای کوره
- ترکیب ناخواسته پودر مات و براق
- ضخامت نامناسب لایه رنگ
برای کنترل این مشکل، باید نوع پودر، شرایط نگهداری، دمای پخت و زمان حضور قطعه در کوره بررسی شود.
۸. پوشش ندادن گوشهها و نقاط فرورفته
در قطعاتی که دارای گوشههای داخلی، حفرهها، درزها و نقاط فرورفته هستند، ممکن است رنگ بهخوبی وارد تمام نواحی نشود. این مشکل به دلیل پدیدهای به نام اثر قفس فارادی رخ میدهد. در این حالت، بار الکتریکی در لبهها و نقاط بیرونی متمرکز میشود و ذرات پودر کمتر به نقاط داخلی نفوذ میکنند.
علتهای پوشش ندادن نقاط داخلی
- ولتاژ بیش از حد
- فاصله نامناسب پاشش
- طراحی پیچیده قطعه
- تکنیک نادرست پاشش
- استفاده از نازل نامناسب
- ضخامت زیاد در لبهها و کمبود رنگ در عمق قطعه
برای رفع این مشکل، باید ولتاژ کاهش یابد، زاویه پاشش تغییر کند، از نازل مناسب استفاده شود و در صورت نیاز، ابتدا نواحی داخلی رنگآمیزی شوند.
جدول بررسی عیوب ظاهری سطح رنگ پودری
| مشکل | نشانه ظاهری | علت احتمالی | راهکار پیشنهادی |
|---|---|---|---|
| پوست پرتقالی | سطح موجدار و ناهموار | ضخامت زیاد، دمای نامناسب، ولتاژ بالا | کنترل ضخامت، تنظیم ولتاژ، بررسی دمای کوره |
| حباب زدن | برجستگی یا سوراخهای ریز | رطوبت، گازدهی فلز، آلودگی سطح | خشککردن کامل، پیشگرمایش، کنترل هوای فشرده |
| دانهدانه شدن | زبری و ذرات ریز روی سطح | گرد و غبار، آلودگی کابین، پودر آلوده | نظافت کابین، تعویض فیلتر، کنترل پودر بازیافتی |
| پوسته شدن | جدا شدن رنگ از سطح | چربیگیری ناقص، زنگزدگی، پخت ناقص | آمادهسازی صحیح، تست چسبندگی، کنترل پخت |
| لکه و تغییر رنگ | تفاوت رنگ یا براقیت | نوسان دما، ترکیب پودرها، ضخامت نامنظم | کالیبراسیون کوره، استفاده از پودر یکسان |
| چسبندگی ضعیف | جدا شدن رنگ با ضربه یا خراش | آلودگی سطح، زیرسازی ضعیف، پودر نامناسب | شستشوی اصولی، انتخاب پودر مناسب |
| کاهش براقیت | مات شدن یا براقیت نامنظم | پخت بیش از حد، پودر نامرغوب، آلودگی | کنترل زمان و دما، نگهداری صحیح پودر |
| پوشش ندادن گوشهها | رنگ نگرفتن نقاط داخلی | اثر قفس فارادی، ولتاژ بالا | کاهش ولتاژ، تغییر زاویه پاشش، نازل مناسب |
نقش آمادهسازی سطح در کاهش مشکلات رنگ پودری
آمادهسازی سطح را میتوان مهمترین مرحله در جلوگیری از مشکلات رنگ پودری دانست. اگر سطح فلز بهدرستی آماده نشود، هیچ مرحله بعدی نمیتواند کیفیت نهایی را تضمین کند. آمادهسازی معمولاً شامل چربیگیری، شستشو، زنگزدایی، فسفاته یا عملیات شیمیایی مشابه و خشککردن کامل قطعه است.
در قطعات آهنی، فسفاته کردن میتواند چسبندگی رنگ را افزایش دهد و مقاومت به خوردگی را بهتر کند. در قطعات آلومینیومی نیز آمادهسازی مناسب سطح باعث میشود رنگ یکنواختتر و پایدارتر روی سطح بنشیند.
هرگونه کوتاهی در این مرحله، بهصورت مستقیم در قالب عیوبی مانند پوسته شدن، حباب، چسبندگی ضعیف و لکه ظاهر میشود.
نقش کوره در ایجاد یا جلوگیری از مشکلات رنگ پودری
کوره پخت یکی از حساسترین بخشهای فرآیند رنگ پودری است. بسیاری از مشکلات رنگ پودری به دلیل دمای نامناسب یا توزیع غیر یکنواخت حرارت در کوره ایجاد میشوند.
نکته مهم این است که دمای نمایش دادهشده روی کوره، همیشه دمای واقعی سطح قطعه نیست. قطعات ضخیمتر دیرتر گرم میشوند و ممکن است زمان بیشتری برای رسیدن به دمای پخت نیاز داشته باشند. در مقابل، قطعات نازکتر سریعتر گرم میشوند و ممکن است در صورت کنترل نشدن زمان، دچار پخت بیش از حد شوند.
برای کنترل بهتر کیفیت، بهتر است از دیتالاگر یا روشهای اندازهگیری دمای واقعی قطعه استفاده شود. این کار بهخصوص در سفارشهای حساس، قطعات صادراتی یا پروژههایی با الزامات فنی بالا اهمیت زیادی دارد.
چگونه از مشکلات رنگ پودری پیشگیری کنیم؟
برای پیشگیری از عیوب سطحی، باید فرآیند رنگکاری بهصورت یک سیستم کامل دیده شود؛ نه فقط یک مرحله پاشش رنگ. چند اقدام کلیدی عبارتاند از:
- استفاده از پودر باکیفیت و مناسب کاربرد قطعه
- نگهداری پودر در محیط خشک و دور از رطوبت
- چربیگیری و شستشوی کامل قطعات
- خشککردن کامل قطعه قبل از پاشش
- کنترل ضخامت رنگ با ضخامتسنج
- تنظیم صحیح ولتاژ و فشار هوای دستگاه پاشش
- تمیز نگه داشتن کابین رنگ و کوره
- کنترل پودر بازیافتی
- کالیبراسیون منظم کوره
- آموزش اپراتورها
- انجام تست چسبندگی و کنترل ظاهری نهایی
اجرای همین نکات ساده میتواند بخش زیادی از مشکلات رنگ پودری را کاهش دهد و باعث افزایش رضایت مشتری و کاهش هزینههای دوبارهکاری شود.
جمعبندی
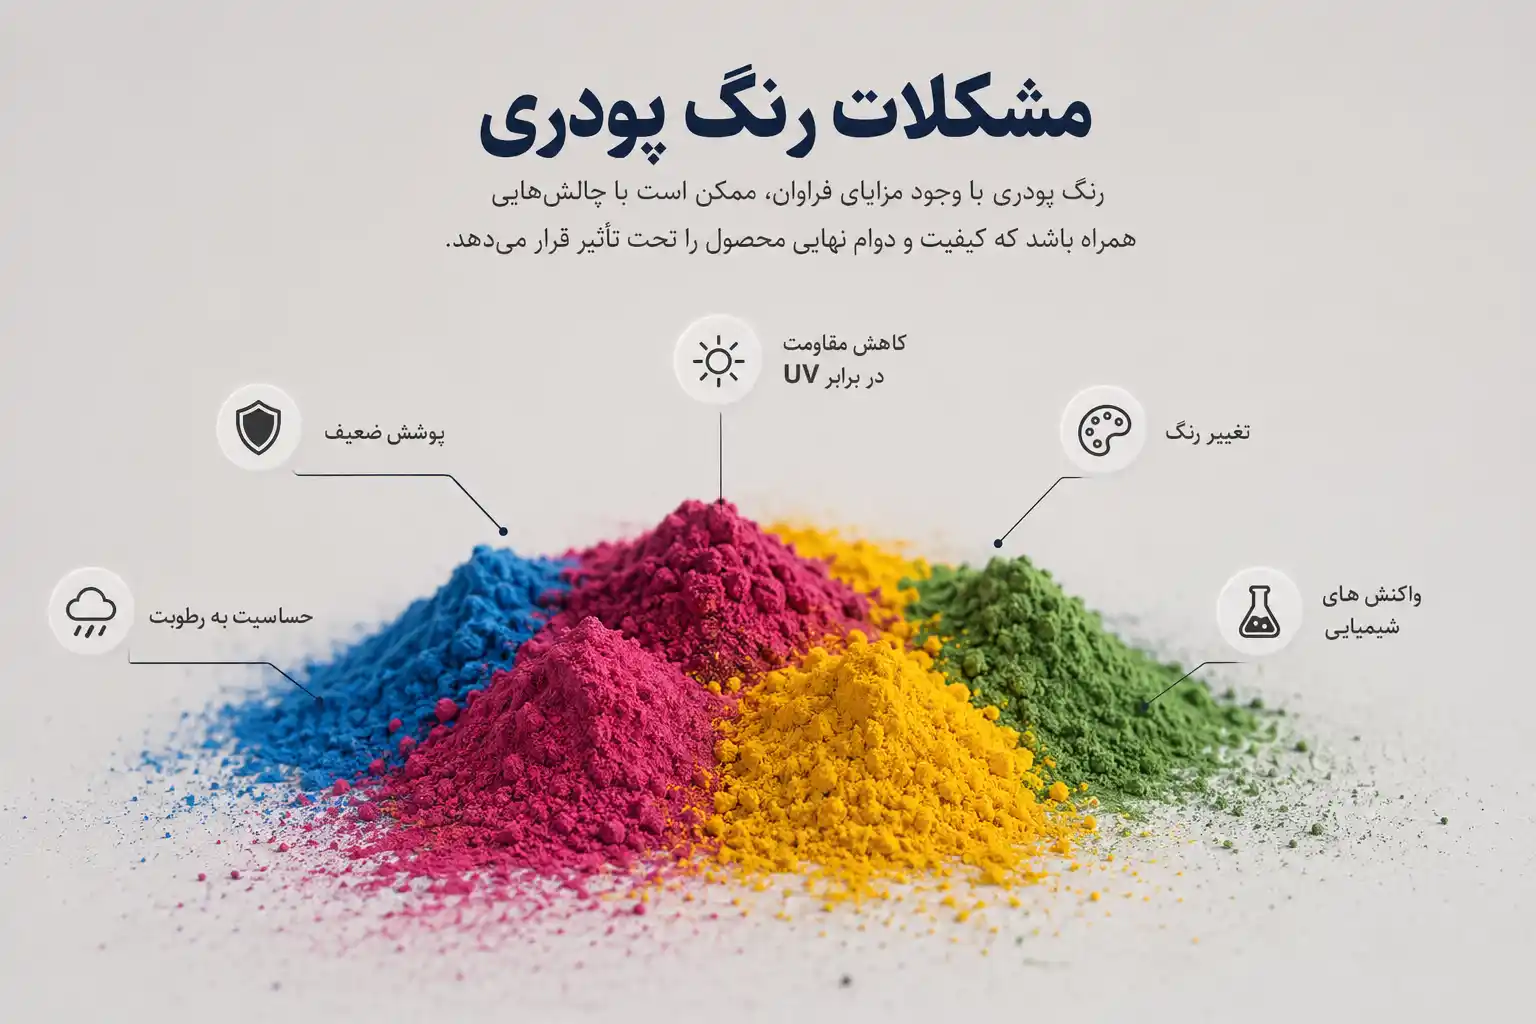
مشکلات رنگ پودری معمولاً نتیجه یک خطای منفرد نیستند، بلکه حاصل ترکیبی از عوامل مختلف مانند آمادهسازی نامناسب سطح، آلودگی محیطی، تنظیمات نادرست دستگاه، کیفیت پایین پودر، ضخامت غیراستاندارد و پخت ناقص یا بیش از حد هستند. به همین دلیل، برای رسیدن به یک سطح یکنواخت، مقاوم و زیبا، لازم است تمام مراحل فرآیند با دقت کنترل شوند.
شناخت دقیق عیوبی مانند پوست پرتقالی، حباب زدن، دانهدانه شدن، پوسته شدن، لکه، چسبندگی ضعیف و تغییر براقیت به اپراتورها و مدیران تولید کمک میکند تا علت مشکل را سریعتر پیدا کرده و از تکرار آن جلوگیری کنند.
در نهایت، کیفیت بالای رنگ پودری زمانی به دست میآید که تجربه فنی، تجهیزات مناسب، مواد اولیه استاندارد و کنترل کیفیت دقیق در کنار هم قرار بگیرند. رعایت این اصول در مجموعههایی مانند آسان پوشش میتواند نقش مهمی در کاهش عیوب ظاهری و افزایش دوام پوشش نهایی داشته باشد.
سوالات متداول
۱. رایجترین مشکل در رنگ پودری چیست؟
یکی از رایجترین مشکلات رنگ پودری، پوست پرتقالی شدن سطح است که معمولاً به دلیل ضخامت زیاد رنگ، تنظیم نبودن ولتاژ دستگاه یا دمای نامناسب کوره ایجاد میشود.
۲. چرا رنگ پودری از سطح فلز جدا میشود؟
جدا شدن یا پوسته شدن رنگ پودری بیشتر به دلیل آمادهسازی ضعیف سطح، باقی ماندن چربی یا زنگزدگی، عدم فسفاته مناسب و پخت ناقص رنگ اتفاق میافتد.
۳. آیا میتوان از حباب زدن رنگ پودری جلوگیری کرد؟
بله. با خشککردن کامل قطعه، حذف رطوبت و چربی، کنترل هوای فشرده و پیشگرمایش قطعات متخلخل میتوان تا حد زیادی از حباب زدن رنگ پودری جلوگیری کرد.